

Grippage des boulons en acier inoxydable : friction, dommages de surface et précharge
Dans les examens de défaillance d'assemblages mécaniques en acier inoxydable, je vois souvent une paire filetée en acier inoxydable qui se grippe avant une mise en place complète et produit une lecture de couple élevé avec une force de serrage inadéquate. Le dommage final peut ressembler à une simple fixation cassée, mais la séquence d'ingénierie commence plus tôt : avec l'identité du matériau, la géométrie du joint, l'intégrité de la fabrication, le comportement de l'installation ou un environnement de service changeant. Cet article développe le grippage des boulons en acier inoxydable à partir de ce mécanisme plutôt que d'allégations marketing.
Les données produit vérifiées sont délibérément étroites : boulon hexagonal en acier inoxydable 904L, M3-M160, capacité non standard et exécution selon DIN, ANSI, GB ou un dessin non standard approuvé. Aucune classe de résistance, charge d'épreuve, valeur de traction, dureté, coefficient de couple, limite de fatigue, valeur de durée de vie contre la corrosion, revêtement, jeu de tolérances ou numéro standard exact n'est fourni. Vérifiez chaque paramètre manquant par rapport au rapport de test actuel du fabricant avant la spécification.
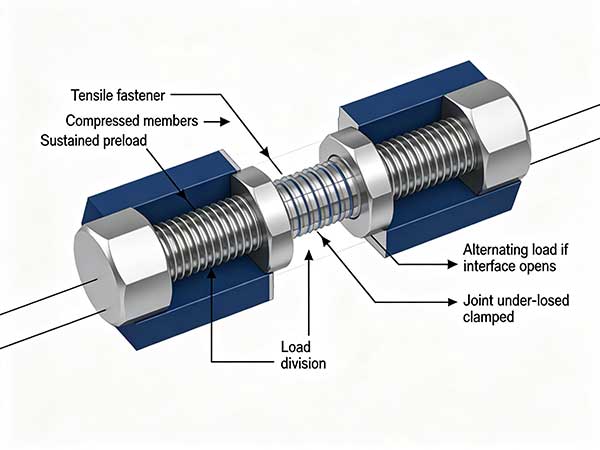
Je modélise l'assemblage comme deux systèmes élastiques : une attache de traction et des éléments comprimés. Le serrage éloigne les deux systèmes de leur état déchargé. Une force de séparation ultérieure libère d'abord la compression de l'élément et n'augmente que partiellement la tension de la fixation tandis que l'interface reste fermée. Si l’interface s’ouvre, cette division de charge bénéfique s’effondre. Le boulon reçoit alors une charge alternée plus importante et généralement une composante de flexion absente du calcul nominal.
Ce modèle explique pourquoi le diamètre nominal n'est jamais une donnée de conception complète. La longueur de serrage, la rigidité des éléments, la conformité de la face d'appui, l'engagement du filetage, les revêtements d'interface, les rondelles et l'excentricité de la charge déterminent la façon dont la force externe est divisée. Toute étude traitant la fixation comme une barre de traction isolée ne tient pas compte de la mécanique d'assemblage dominante.
Dans le cas présent, l'action de service déterminante est une pression de contact élevée sur les flancs pendant l'installation, suivie d'une précharge soutenue. Je cartographierais cette action depuis les éléments serrés jusqu'à la face d'appui, la transition tête-tige, la tige, les filetages engagés et le composant d'accouplement. La carte doit identifier où le contact peut s'ouvrir, où le glissement peut commencer et où apparaît une flexion locale ou une concentration de contraintes. Cet exercice détermine quelles dimensions et quels défauts sont véritablement critiques.
Définissez la géométrie déchargée.Enregistrez les espaces, les faces de contact, la position du filetage, l'engagement efficace et l'alignement.
Définir l'installation.Indiquez comment la force de serrage est créée, mesurée et conservée sans supposer que le couple est égal à la précharge.
Appliquer des actions de service.Incluez une pression de contact élevée sur les flancs pendant l’installation, suivie d’une précharge soutenue et de toute redistribution entre les fixations voisines.
Évaluer la dégradation.Tenez compte des filetages propres ou contaminés, de la vitesse d'installation, de l'état de surface et de la similarité des matériaux d'accouplement en tant que changements dans la mécanique, l'état des matériaux et l'inspectabilité.
Reliez les preuves aux décisions.Attribuez un contrôle ou un test de dessin à chaque mécanisme de défaillance crédible.
Le certificat de système de gestion de la qualité LY203E5074Q, délivré par Shanghai Liyang Certification Co., Ltd. est la seule preuve de certification fournie. Il indique la certification d'un système de gestion de la qualité ; la validité actuelle, le site, la portée et la norme du système de gestion référencée par le certificat doivent être vérifiés avant que le document ne soit utilisé dans un dossier technique.
Les « composants » pertinents incluent les zones géométriques et les interfaces d'accouplement, car un boulon ne peut pas être validé de manière isolée. Pour les assemblages mécaniques en acier inoxydable, l'ensemble critique est déterminé par la voie par laquelle une pression de contact élevée sur les flancs pendant l'installation, suivie d'une précharge soutenue, pénètre dans l'assemblage. Le tableau sépare les informations vérifiées des définitions de projet afin qu'un ingénieur puisse voir où les preuves manquent encore.
| Élément | Définition vérifiée ou requise | Fonction d'ingénierie | Risque en cas de compromission |
|---|---|---|---|
| chemin du matériau grippant des boulons en acier inoxydable | en acier inoxydable 904L | Préserve l’hypothèse matière utilisée pour les assemblages mécaniques en inox | Un mix de matériaux brise le lien entre validation et production |
| Géométrie sélectionnée dans M3–M160 | Dessin contrôlé exact requis | Localise la tête, la tige, le filetage et les interfaces d'accouplement dans le chemin de charge prévu | Le couple augmente sans précharge prévue |
| Fonctionnalité de contrôle de saisie d’installation | Géométrie et état de surface définis par le dessin | Empêche ou expose la condition : Les jonctions adhésives se développent pendant le glissement du fil | Le couple augmente sans précharge prévue |
| Fonction de contrôle du métal transféré | Interface d'accouplement ou état de processus défini par le projet | Empêche ou expose la condition : Les surfaces du filetage se déchirent et déposent du matériau | L'assemblage ultérieur devient difficile et imprévisible |
| Fonction de contrôle des faux sièges | Géométrie et état de surface définis par le dessin | Empêche ou expose la condition : la pointe de friction est confondue avec le contact avec la face du roulement. | Le joint reste sous-serré |
| Fonction de contrôle des échecs de suppression | Interface d'accouplement ou état de processus défini par le projet | Empêche ou expose la condition : l'exposition au service et les dommages antérieurs verrouillent les threads | La maintenance nécessite une suppression destructrice |
Vérifiez tous les paramètres par rapport aux rapports de test actuels et aux normes applicables avant de les utiliser dans les spécifications.
Un matériau et un diamètre nominaux ne résolvent pas la géométrie de transition, la tolérance du filetage, la relation entre la face d'appui ou le comportement du filetage d'accouplement. Ces fonctionnalités doivent être contrôlées sur une seule hiérarchie de dessins avec une priorité claire. Lorsqu'une famille standard est invoquée, tout écart non standard doit être visible plutôt que masqué dans une note générale.
J'utilise une matrice de preuves plutôt qu'une liste d'inspection générique. Chaque ligne doit indiquer la caractéristique, pourquoi elle est importante pour le grippage des boulons en acier inoxydable, l'étape de production qui la crée, la méthode de vérification, la règle d'acceptation, la fréquence d'échantillonnage ou de contrôle, le plan de réaction et l'enregistrement conservé. Les valeurs absentes de l'annexe restent ouvertes ; ils ne doivent pas être complétés de mémoire ou à partir d’une autre qualité de fixation.
| Paramètre | Méthode de vérification | Plage ou statut acceptable | Signification de l’ingénierie |
|---|---|---|---|
| Identité matérielle finie | Certificat de matériau actuel et méthode d'identification approuvée | en acier inoxydable 904L | Un alliage non vérifié invalide les hypothèses sur les matériaux |
| Taille nominale sélectionnée | Contrôle dimensionnel calibré | M3 – M160 est la gamme fournie ; sélectionner et vérifier une taille | Les calculs d'ajustement et de charge ne peuvent pas utiliser une taille non définie |
| Norme d'exécution | Examen des documents et inspection spécifique aux fonctionnalités | DIN, ANSI, GB ou un dessin non standard approuvé | L'identifiant exact et la révision ne sont pas fournis |
| Vérification de saisie d'installation | Un essai physique reproduisant une pression de contact élevée sur les flancs lors de l'installation suivie d'une précharge soutenue | Spécifique au projet ; Valider la paire de matériaux, la surface, la lubrification et la vitesse | Les jonctions adhésives se développant pendant le glissement du filetage entraîneraient une augmentation du couple sans précharge prévue |
| Vérification des métaux transférés | Inspection dimensionnelle ou de surface au niveau des fonctionnalités | Spécifique au projet ; Inspectez les deux filetages correspondants | Les surfaces filetées se déchirent et le dépôt de matériau entraînerait un assemblage ultérieur rugueux et imprévisible. |
| Fausse vérification des sièges | Test d'exposition ou d'assemblage reflétant les filetages propres ou contaminés, la vitesse d'installation, la finition de surface et la similarité des matériaux d'accouplement | Spécifique au projet ; Utiliser une méthode de préchargement validée | La pointe de friction est confondue avec le contact avec la face du roulement, ce qui entraînerait un maintien du joint sous-serré. |
| Vérification de l'échec de la suppression | Suivi des processus et enregistrement du confinement des lots | Spécifique au projet ; Définir les contrôles de service et de réutilisation | L'exposition au service et les dommages antérieurs que les threads entraîneraient. La maintenance nécessite une suppression destructrice. |
| Preuve du système qualité | Vérifiez le site actuel, la portée, la validité et l'émetteur | Certificat de système de gestion de la qualité LY203E5074Q, délivré par Shanghai Liyang Certification Co., Ltd. | Les enregistrements doivent justifier le grippage des boulons en acier inoxydable, et pas seulement une réclamation générale sur le système. |
Vérifiez tous les paramètres par rapport aux rapports de test actuels et aux normes applicables avant de les utiliser dans les spécifications.
DIN, ANSI et GB sont des familles standard et non des définitions complètes de produits. L'ingénieur doit identifier le document exact, la révision, le style du produit, le système de filetage, la classe de tolérance, les exigences en matière de propriétés mécaniques et la méthode d'essai réellement prévue. Un dessin non standard approuvé doit répondre lui-même à ces exigences. « Équivalent » ne doit pas être accepté sans une comparaison documentée de chaque clause fonctionnellement pertinente.
Pour le grippage des boulons en acier inoxydable, les plages d'acceptation doivent être dérivées du chemin de charge et de l'assemblage validés. Si le projet nécessite une précharge, une fatigue, une corrosion, un dénudage, une dureté, une profondeur de boîtier, une résolution optique, des limites de courants de Foucault ou des objectifs de capacité, ces chiffres nécessitent des preuves actuelles. Le matériau fourni et la gamme dimensionnelle ne peuvent pas les remplacer.
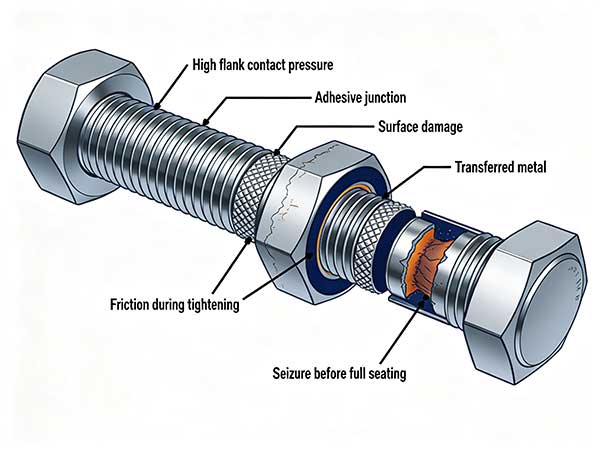
Le grippage est un dommage adhésif au niveau des aspérités de contact. Sous haute pression, des jonctions locales se forment et se déchirent à mesure que les fils glissent. Des matériaux de contact en acier inoxydable similaires, des surfaces rugueuses ou endommagées, une contamination, une vitesse de serrage élevée et des conditions de lubrification inappropriées peuvent augmenter le risque. L'installateur peut constater une augmentation du couple et supposer que la précharge augmente même si de l'énergie est consommée pour endommager la surface.
La validation couple-tension doit utiliser le boulon de production, le filetage d'accouplement réel, l'état de surface, le lubrifiant ou le traitement approuvé, la vitesse d'installation et la géométrie du joint. Une valeur provenant d’un autre alliage ou d’une autre finition n’est pas transférable. Les données fournies ne contiennent aucun coefficient de frottement ni valeur de couple, les deux restent donc ouverts.
La prévention et la facilité d’entretien doivent être considérées ensemble. Un processus qui atteint la précharge une seule fois mais détruit le filetage lors du retrait peut être inacceptable pour un équipement entretenu. Les critères de réutilisation, le nettoyage, l'inspection du matériau transféré et les règles de remplacement du fil d'accouplement doivent être définis.
Saisie d'installation comme condition de conception.Dans les assemblages mécaniques en acier inoxydable, le mécanisme initiateur est Les jonctions adhésives se développent lors du glissement du filetage. Je reproduirais une pression de contact de flanc élevée pendant l'installation suivie d'une précharge soutenue tout en maintenant la géométrie d'accouplement et l'état d'installation constants, puis j'examinerais la caractéristique avant et après le chargement. La conséquence technique est que le couple augmente sans précharge prévue. Un enregistrement de validation utile doit montrer pourquoi le contrôle proposé (valider la paire de matériaux, la surface, la lubrification et la vitesse) interrompt cette chaîne physique plutôt que de simplement détecter le dommage final.
Preuve nécessaire pour le métal transféré.L'enquête doit rechercher spécifiquement des preuves de déchirures des surfaces du fil et de dépôts de matière. Les observations pertinentes peuvent inclure un contact asymétrique, un mouvement dimensionnel, un transfert de surface, une origine de fracture localisée ou un enregistrement de processus modifié avant le lot concerné. Étant donné que l'assemblage ultérieur devient approximatif et imprévisible, l'acceptation doit être basée sur un test fonctionnel défini par le projet et une inspection au niveau des fonctionnalités. L'exigence préventive est d'inspecter les deux filetages correspondants.
Cas limite : Faux sièges.Ce mode devient important lorsque la production normale ou une variation de service déplace l'assemblage vers la pointe de friction qui est confondue avec le contact avec la face du roulement. L'examen doit tester la combinaison crédible la moins favorable de géométrie, d'état du matériau, de friction et de filetages propres ou contaminés, de vitesse d'installation, de finition de surface et de similitude des matériaux d'accouplement. Si le mécanisme est actif, le joint reste sous-serré. La spécification devrait donc exiger des preuves pour utiliser une méthode de préchargement validée et devrait définir le confinement lorsque cette preuve échoue.
Logique d'inspection en cas d'échec de la suppression.L'apparence visuelle finale ne peut à elle seule confirmer si l'exposition au service et les dommages antérieurs verrouillent les fils. Je sélectionnerais une méthode d'inspection qui observe la caractéristique initiale, un signal de processus qui identifie le moment où il peut être créé et un enregistrement de lot qui limite l'exposition. La raison est directe : la maintenance nécessite une suppression destructrice. Le plan de contrôle doit indiquer comment définir les contrôles de service et de réutilisation, qui réagit et quel produit reste en attente.
Interprétation sur le terrain de l'incohérence du lubrifiant.Lorsque l'ensemble est remis en service, l'analyste doit comparer la pièce endommagée avec les pièces iNutilisées du même lot et avec les fixations voisines. L'hypothèse de travail est la suivante : la quantité d'application ou la chimie varie ; la conséquence attendue est que la dispersion couple-tension s'élargit. Les enregistrements d'installation, les marques de contact, l'emplacement des fractures, les preuves matérielles et la généalogie des processus devraient soit soutenir, soit rejeter cette hypothèse. L'action corrective doit contrôler l'identité et l'application du lubrifiant.
Le durcissement sélectif par induction utilise un chauffage électromagnétique localisé suivi d'une trempe et d'un revenu. Une définition complète du processus comprend la géométrie de la bobine, la distance de couplage, la fréquence, la puissance délivrée, le temps de chauffage ou la vitesse de déplacement, le timing de la trempe, la distribution de la trempe, les conditions de revenu et l'orientation des pièces. Ces variables contrôlent le chemin thermique de la surface au noyau et donc le gradient de dureté, la forme du boîtier, la distorsion et la microstructure de transition.
Une seule lecture de dureté de surface ne valide pas le processus. Une traversée de dureté en coupe, un critère de profondeur de cas déclaré, une métallographie, une inspection des fissures, une comparaison dimensionnelle et des preuves des propriétés du noyau sont nécessaires. L'adéquation du matériau doit être confirmée avant que le durcissement par induction ne soit spécifié ; aucune valeur de processus ou de dureté de ce type n'est fournie pour le boulon hexagonal 904L vérifié.
Le tri par courants de Foucault compare la réponse électromagnétique et peut détecter certaines différences dans l'état des matériaux, les conditions de traitement thermique, la géométrie ou la discontinuité. Ce n'est pas un détecteur de fissures universel et ne signale pas directement la profondeur de dureté. La fréquence, la configuration de la bobine, le décollement, la température de la pièce, l'orientation, la fenêtre de phase, la fenêtre d'amplitude et les échantillons d'étalonnage déterminent la sensibilité.
Les pièces de référence doivent représenter un produit acceptable prouvé et des conditions de rejet physiquement caractérisées. Une corrélation destructive périodique est nécessaire lorsque le signal est utilisé pour déduire un état métallurgique. La dérive, l'usure des bobines, la géométrie mixte ou les changements de température peuvent autrement créer une fausse acceptation ou un rejet excessif.
Étape 1 — Saisie de l'installation :préparer un échantillon d'assemblage ou de production dans lequel les jonctions adhésives se développent lors du glissement du filetage. Appliquez ou simulez une pression de contact élevée sur les flancs pendant l'installation, suivie d'une précharge soutenue, puis documentez si le couple augmente sans précharge prévue. Relâchez l'étape uniquement lorsque les preuves montrent que la conception ou le processus permettra de valider la paire de matériaux, la surface, la lubrification et la vitesse.
Étape 2 — Métal transféré :préparer un échantillon d'assemblage ou de production dans lequel les surfaces du filetage se déchirent et déposent de la matière. Appliquez ou simulez une pression de contact élevée sur les flancs pendant l'installation, suivie d'une précharge soutenue, puis documentez si l'assemblage ultérieur devient brutal et imprévisible. Relâchez l'étape uniquement lorsque les preuves montrent que la conception ou le processus inspectera les deux filetages correspondants.
Étape 3 — Faux sièges :préparer un échantillon d'assemblage ou de production dans lequel la pointe de friction est confondue avec le contact avec la face du roulement. Appliquez ou simulez une pression de contact élevée sur les flancs pendant l'installation, suivie d'une précharge soutenue, puis documentez si le joint reste sous-serré. Ne relâchez l'étape que lorsque les preuves montrent que la conception ou le processus utilisera une méthode de précharge validée.
Étape 4 — Échec de la suppression :préparer un échantillon d'assemblage ou de production dans lequel l'exposition au service et les dommages antérieurs verrouillent les filetages. Appliquez ou simulez une pression de contact élevée sur les flancs pendant l'installation, suivie d'une précharge soutenue, puis documentez si la maintenance nécessite un retrait destructeur. Ne relâchez l'étape que lorsque les preuves montrent que la conception ou le processus définira les contrôles de service et de réutilisation.
Étape 5 — Incohérence du lubrifiant :préparer un échantillon d'assemblage ou de production dans lequel la quantité d'application ou la composition chimique varie. Appliquez ou simulez une pression de contact élevée sur les flancs pendant l'installation, suivie d'une précharge soutenue, puis documentez si la dispersion couple-tension s'élargit. Ne franchissez l'étape que lorsque les preuves montrent que la conception ou le processus permettra de contrôler l'identité et l'application du lubrifiant.
Cette séquence doit utiliser la taille sélectionnée, les composants d'accouplement réels, l'état de la surface de production et les conditions environnementales décrites comme des filetages propres ou contaminés, la vitesse d'installation, la finition de surface et la similarité des matériaux d'accouplement. Cela ne remplace pas les normes requises pour le projet ; c'est la carte des mécanismes utilisée pour choisir les méthodes vérifiées correctes. Les valeurs d'acceptation restent spécifiques au projet partout où l'annexe fournie est muette.
Les couches de fabrication et d’inspection doivent être connectées. Une simulation de formage prédit le risque mais ne libère pas de produit ; la section prouve les échantillons sélectionnés mais ne filtre pas un lot entier ; la surveillance du processus détecte les changements de signal mais nécessite une corrélation des défauts ; le tri optique et par courants de Foucault ont chacun des mécanismes de détection limités. Le plan de contrôle ne doit les combiner que lorsque chaque couche a une question définie et une limite validée.
Ces distinctions empêchent également le transfert invalide de revendications technologiques. Le roulage de filetage après traitement thermique, durcissement par induction, formage à froid multi-stations, SPC, tri optique et criblage par courants de Foucault peuvent tous être utiles, mais aucun ne s'applique automatiquement à chaque boulon hexagonal 904L. Le processus sélectionné doit être compatible avec le matériau, la géométrie, les performances requises et les preuves d'inspection du projet réel.
| Mode de défaillance | Cause fondamentale spécifique au mécanisme | Conséquence | Prévention ou preuve |
|---|---|---|---|
| Saisie d'installation | Les jonctions adhésives se développent lors du glissement du fil | Le couple augmente sans précharge prévue | Valider la paire de matériaux, la surface, la lubrification et la vitesse |
| Métal transféré | Les surfaces filetées se déchirent et déposent du matériau | L'assemblage ultérieur devient difficile et imprévisible | Inspectez les deux filetages correspondants |
| Faux sièges | La pointe de friction est confondue avec le contact avec la face du roulement | Le joint reste sous-serré | Utiliser une méthode de préchargement validée |
| Échec de la suppression | L'exposition au service et les dommages antérieurs verrouillent les threads | La maintenance nécessite une suppression destructrice | Définir les contrôles de service et de réutilisation |
| Incohérence du lubrifiant | La quantité d’application ou la composition chimique varie | La dispersion couple-tension s'élargit | Contrôler l’identité et l’application du lubrifiant |
Vérifiez tous les paramètres par rapport aux rapports de test actuels et aux normes applicables avant de les utiliser dans les spécifications.
Lorsqu'une paire filetée en acier inoxydable se grippe avant une mise en place complète et produit une lecture de couple élevé avec une force de serrage inadéquate, je préserverais l'assemblage avant le nettoyage ou le démontage. Les marques d'appui, la position du filetage, le fretting, les dépôts de corrosion, l'orientation de la rupture, les enregistrements de l'outil et l'état des fixations voisines peuvent distinguer le mécanisme d'initiation de la surcharge finale. Un remplacement par un boulon plus grand ou nominalement plus résistant peut déplacer les dommages ailleurs si la véritable cause est un désalignement, un effet de levier, un tassement, un grippage ou un filetage d'accouplement non vérifié.
La cause première doit être écrite sous forme de chaîne physique. La « mauvaise qualité » ne suffit pas ; « une surface pliée créée lors du préformage est restée au niveau de la transition sous la tête et a initié une fissure cyclique après la séparation des joints, introduisant la flexion » est testable. Le plan de preuve peut alors confirmer ou rejeter chaque maillon de la chaîne.
Modélisez une pression de contact élevée sur les flancs pendant l’installation, suivie d’une précharge soutenue à travers la pile réelle utilisée dans les assemblages mécaniques en acier inoxydable.
Sélectionnez une géométrie entre M3 et M160 et définissez chaque référence fonctionnelle, transition, filetage et face de contact.
Exiger des preuves de lots finis à jour pour l'acier inoxydable 904L ; n’acceptez pas une description générique de l’acier inoxydable.
Définissez les valeurs du projet pour la résistance, le comportement à l'épreuve, la dureté, la fatigue, le dénudage et la déformation, car l'annexe n'en fournit aucune.
Saisie d'installation :vérifiez si les jonctions adhésives se développent pendant le glissement du fil ; exiger le contrôle de la production ou de la conception pour valider la paire de matériaux, la surface, la lubrification et la vitesse.
Métal transféré :vérifier si les surfaces du filetage se déchirent et déposent du matériau ; exiger que le contrôle de production ou de conception inspecte les deux filetages correspondants.
Faux sièges :vérifiez si la pointe de friction est confondue avec le contact avec la face du roulement ; exiger que le contrôle de production ou de conception utilise une méthode de précharge validée.
Échec de la suppression :vérifier si l'exposition au service et les dommages antérieurs verrouillent les threads ; exiger le contrôle de la production ou de la conception pour définir les contrôles de service et de réutilisation.
Incohérence du lubrifiant :vérifier si la quantité d'application ou la composition chimique varie ; exiger le contrôle de la production ou de la conception pour contrôler l’identité et l’application du lubrifiant.
Reproduisez le filetage de contact réel, la surface d'appui, l'état du lubrifiant, la vitesse et la pile de joints lors de la validation de l'installation.
Testez l'effet des filetages propres ou contaminés, la vitesse d'installation, la finition de surface et la similarité des matériaux d'accouplement au lieu d'attribuer la durabilité à partir du nom de l'alliage.
Définissez une référence telle qu'installée, un accès pour l'inspection, une logique d'intervalle, une décision de réutilisation et une réponse à un élément défaillant de l'assemblage.
Nommez le document et la révision exacts DIN, ANSI ou GB, ou publiez un dessin non standard complet.
Vérifiez le certificat de système de gestion de la qualité LY203E5074Q, délivré par Shanghai Liyang Certification Co., Ltd. pour connaître le site actuel, la portée, le statut et la norme de système de gestion référencée.
Conservez toutes les propriétés numériques non vérifiées en dehors de la spécification jusqu'à ce qu'un rapport actuel soit approuvé.
Partagez les paramètres de votre projet pour un examen technique.
Ningbo yi teng construction Machinery CO, LTD déclare contrôler les matières premières et la qualité des produits et propose des boulons hexagonaux en acier inoxydable 904L de M3 à M160 et des formes non standard ; la certification fournie est le certificat de système de gestion de la qualité LY203E5074Q, délivré par Shanghai Liyang Certification Co., Ltd. La page de produit actuelle doit être vérifiée pour le dessin sélectionné, les rapports de test et la référence exacte de la norme d'exécution avant la spécification.
Un examen technique crédible sépare la responsabilité de conception des preuves de fabrication. Le concepteur définit la charge, l'environnement, la géométrie des joints et l'intention d'acceptation ; le fabricant démontre que son itinéraire peut atteindre à plusieurs reprises les caractéristiques contrôlées. Toute hypothèse entre ces deux rôles doit être explicitée avant la production.
Je vérifie également si les méthodes d'inspection correspondent au mécanisme du défaut. Le tri optique ne peut pas valider le flux interne des grains, et une lecture de dureté ne peut pas prouver la conformité dimensionnelle. Plusieurs méthodes doivent être combinées uniquement lorsque chacune a un objectif défini et une limite de détection vérifiée.
Pour le grippage des boulons en acier inoxydable, l’audit doit suivre un seul lot réel. Sélectionnez un conteneur fini et suivez les étapes de la libération, de l'inspection, des paramètres de processus, de l'identité de l'outil, de la réception des matériaux et de l'approbation des dessins. Sélectionnez ensuite une alarme de processus ou une non-conformité enregistrée et effectuez le suivi jusqu'au confinement, à la correction, à la vérification et à l'élimination. Cet examen bidirectionnel vérifie si le système fonctionne dans des conditions normales et anormales.
Commencez par la possibilité physique que les jonctions adhésives se développent lors du glissement du filetage. Dans les assemblages mécaniques en acier inoxydable, une réponse valable nécessite un essai ou un calcul reproduisant une pression de contact de flanc élevée lors de l'installation suivi d'une précharge soutenue, suivie d'une inspection de la caractéristique liée au grippage de l'installation. Les informations sur le produit fournies ne contiennent aucune limite numérique pour cette décision.
Utilisez le dessin contrôlé exact et nommez l’exigence DIN, ANSI, GB ou non standard approuvée. Le problème est que les surfaces des filetages se déchirent et déposent de la matière, ce qui signifie qu'une valeur catalogue isolée ou un résultat de jauge générique ne peut pas résoudre la question. Les preuves doivent démontrer comment inspecter les deux fils d'accouplement.
Recherchez les preuves initiales avant d’interpréter le symptôme final. Si la pointe de friction est confondue avec le contact avec la face du roulement, la conséquence technique attendue est que le joint reste sous-serré. Les enregistrements de matériaux, de processus, d'installation et de lots doivent être comparés aux marques de témoins physiques avant de sélectionner une action corrective.
Traitez la condition comme un cas limite défini. La gamme M3-M160 indiquée et le matériau 904L n'établissent pas de performances lorsque l'exposition au service et des dommages antérieurs bloquent les filetages. Le plan de dessin et de validation doit montrer comment la conception définira les contrôles de service et de réutilisation sous des filetages propres ou contaminés, la vitesse d'installation, la finition de surface et la similarité des matériaux d'accouplement.
Soumettez le dessin contrôlé, la pile de joints, les détails du filetage de raccordement, les charges de service, l'environnement et la méthode d'installation pour un examen des spécifications techniques.
Personne à contacter : Mme Wu
Téléphone :0086-13958324455
Service client : +86-0574 88065928
Courriel : Sales@zjbzj.com
Télécopie : +0086-0574 88065656

site officiel
Copyright @ Ningbo yi teng construction Machinery CO, LTD, principalement engagé dans la série de boulons de lame, les boulons hexagonaux et les dents de godet. Bienvenue à vous renseigner !
Plan du siteCe site Web utilise des cookies pour vous garantir la meilleure expérience sur notre site Web.
 English
 Español
 Portugues
 Pусский
 Deutsch
 日本語
 한국어
 العربية
 हिन्दी



 WhatsApp
 Téléphone
Commentaire
(0)